EDITORIAL NOTE
牛仔成衣生产中的常见色差问题分析与质量控制方案
牛仔成衣的色差问题,是困扰不少工厂的老大难。同一批牛仔面料,裁剪后缝制出来的成衣,前片和后片的颜色可能肉眼可见地不一样。更棘手的是,水洗之后色差还会进一步放大。这个问题不解决,退货率和客户投诉率就下不来。
色差从哪来?三个源头要盯紧
色差不是单一环节造成的,它贯穿了从面料到成衣的整个链条。
- 牛仔面料本身的一致性:不同缸号的面料存在天然色差。即便是同缸号,头尾匹的色光也可能有偏差。靛蓝染色的特殊性在于,经纱上染率受染槽浓度、氧化时间、纱线张力等多因素影响,批次间波动难以完全消除。
- 裁剪与缝制环节的混批:如果裁剪车间没有严格按缸号分床,不同缸号的裁片混在一起缝制,成衣色差几乎不可避免。
- 水洗工艺的放大效应:水洗是牛仔成衣的灵魂工序,但也是色差的放大器。同一缸水洗中,不同位置的衣物受到的机械摩擦、化学品浓度、温度都不完全相同。
质量控制的关键节点
面料入库:缸号管理是第一步
牛仔面料入库时,必须按缸号、匹号分类存放,并在每匹布上标注色光等级。新塘牛仔服装网在实际操作中建议采用Datacolor或X-Rite分光测色仪进行客观检测,将色差量化为DE值。一般来说,DE≤1.0可视为同色,DE在1.0-1.5之间需要谨慎搭配使用,超过1.5则不应放在同一件成衣上。
对于中国牛仔服装网的采购商来说,下单时明确要求供应商提供缸号色差检测报告,能从源头减少很多后续麻烦。
裁剪车间:分床分码的精细化操作
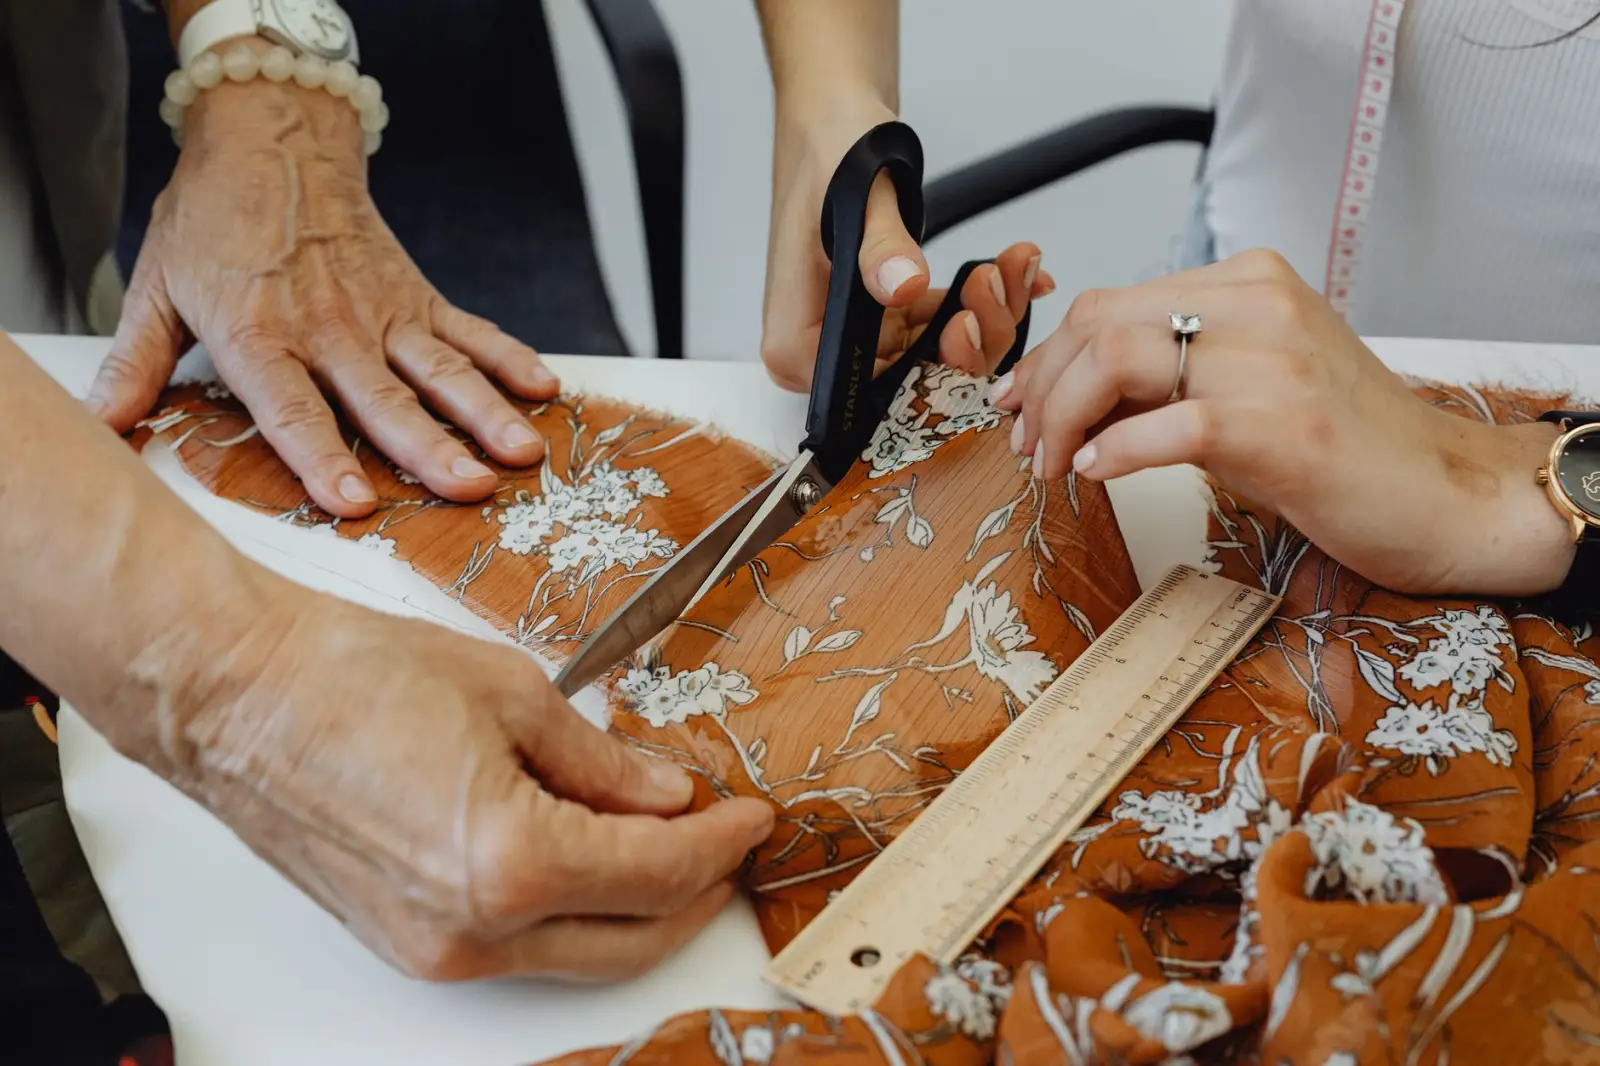
裁剪环节的核心原则是同缸同床。一个裁剪床上的所有裁片必须来自同一缸号的面料。如果订单量小、缸号多,宁可多开几个床次,也不要为了省事混缸裁剪。铺布层数也要控制,层数越多,底层和顶层的张力差异越大,裁片尺寸和色光的偏差也越明显。
水洗工序:参数标准化与装载量控制
水洗环节要解决两个问题:一是同一缸内衣物的一致性,二是不同缸次之间的重现性。装载量过大会导致缸内衣物翻滚不均匀,局部摩擦过度,颜色偏浅。装载量过小则效率低下,且机械作用不足,达不到预期的褪色效果。
建议将装载量控制在设备额定容量的60%-75%,同时固定水位、温度、转速和化学品投放比例。每缸水洗前用标准样布做小样测试,确认配方无误后再批量投产。
一个真实的返单案例
去年有一批牛仔服饰订单,客户返单时发现新做的货和前一批颜色对不上。排查后发现,面料供应商换了染缸,虽然缸号标注相同,但实际色光偏红。工厂裁剪时没有做缸差对比,直接上线生产,水洗后色差更加明显。最终解决方案是:对库存面料重新测色分级,按色光重新配缸,同时在水洗配方中微调漂水比例,才把色差拉回可接受范围。
这个案例说明,牛仔成衣的色差控制不是某一个部门的事,而是需要面料采购、仓储、裁剪、缝制、水洗全链条协同。建立缸号追溯体系和标准光源对色制度,是成本最低、见效最快的管理手段。
色差控制做到位,返单才有保障,品牌客户才愿意长期合作。